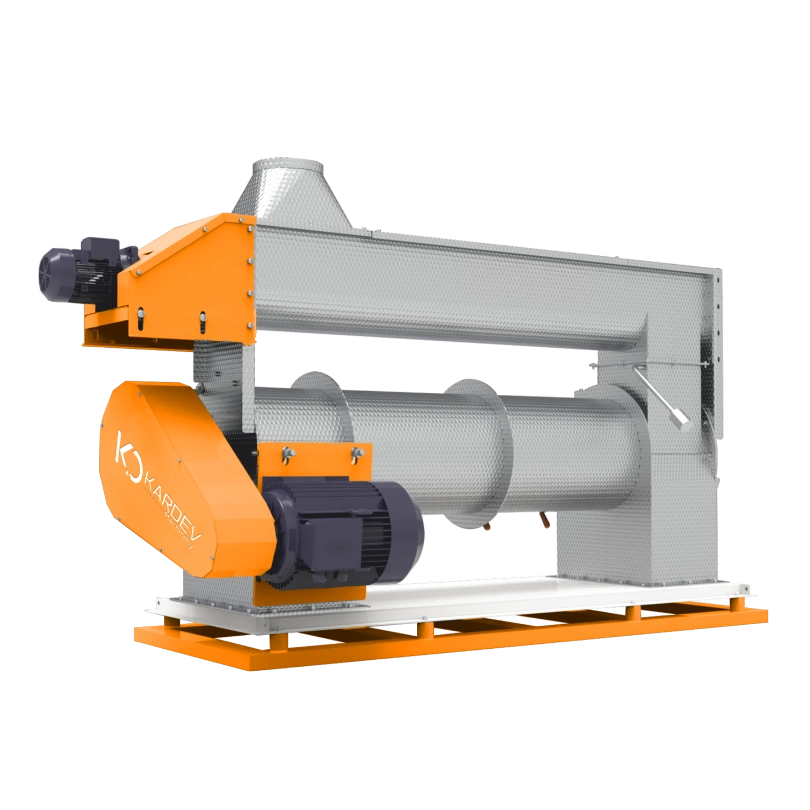
Flake Presi
Flake presi, buharla tavlanan mısır ve arpanın valsler arasında ezilerek flake haline getirildiği makinedir. Tahıl prese geldiğinde kuru ve sert değildir. Tavlama kulesinde aldığı ısı ve nemle ezmeye hazırlanmıştır.
Ürün, besleyici üzerinden valslerin arasına verilir. Vals aralığı yapılacak flakenin kalınlığına göre ayarlanır. KARDEV flake preslerinde vals aralığı hidrolik sistemle kontrol edilir. Tamburlu besleyici tahılı vals yüzeyine dağıtır.

Flake Presi Nedir ve Ne İşe Yarar?
Flake presi, tavlama kulesinden çıkan sıcak ve nemli tahılın valsler arasında ezilerek ince pul formuna getirildiği makinedir. Tavlanan tahıl valslerden geçerken yassılaşır ve flake halini alır.
Ürünün istenen kalınlığa gelmesi için valslerin arasındaki mesafe ayarlanır. Tahıl valslere ne kadar düzgün yayılırsa pres çıkışı da o kadar iyi olur. KARDEV flake preslerinde tahıl tamburlu besleyiciyle valslere dağıtılır. Vals aralığı ise hidrolik olarak kontrol edilir.
Flake kalınlığında değişim görüldüğünde sadece vals aralığına bakılmamalıdır. Pres girişindeki ürün akışı, tahılın tavlanma durumu ve ürünün vals yüzeyine dağılımı da kontrol edilmelidir.
Flake Presi Nasıl Çalışır?
Tavlama kulesinden çıkan tahıl önce presin besleyicisine gelir. Besleyici ürünü vals boyunca yayar. Ürün bir tarafa yığılırsa pres de o bölgede daha fazla yük almaya başlar.
Tahıl valslerin arasından geçerken ezilir ve flake formunu alır. Çıkacak ürünün kalınlığı vals aralığı değiştirilerek ayarlanır. KARDEV flake preslerinde bu ayar hidrolik sistem üzerinden yapılır.
İlk ayardan sonra pres çıkışındaki ürüne bakılır. Aynı vals aralığı her tahılda aynı sonucu vermeyebilir. Çıkan flakeye göre ayarda değişiklik yapılabilir. Flake kalınlığını:
- Ürünün nemi
- Ürünün sertliği
- Ürünün tavlamadan nasıl çıktığı
etkiler.
Flake kalınlığı presin iki tarafında farklı çıkıyorsa besleme tarafı da kontrol edilmelidir. Tahıl bir bölgede daha fazla toplanıyorsa o taraftaki vals daha fazla ürün çeker ve kalınlık farkı oluşabilir.
Vals Aralığı ve Hidrolik Basıncın Etkisi
Flake kalınlığında ilk ayar valsler arasındaki mesafeden yapılır. Aralık daraldıkça ürün daha ince, açıldıkça daha kalın çıkar. Ancak vals aralığı ile çıkan flakenin kalınlığı birebir aynı olmaz.
KARDEV flake preslerinde vals aralığı hidrolik sistemle ayarlanır. Makine boşta ayarlanırken valsler yük altında değildir. Ürün geçmeye başladığında valslere binen yük artar. Hidrolik basınç düşük kalırsa vals açıklığında oynama olabilir ve flake kalınlığı değişebilir.
İlk çalıştırmada pres çıkışından ürün alınır ve kalınlığına bakılır. Ölçü istenen seviyede değilse vals aralığında küçük değişiklikler yapılır. Makine üzerindeki değer kadar çıkan flake de kontrol edilir.
Vals aralığını ölçüp makineyi o değerle bırakmak yeterli değildir. Ürünün nemi veya sertliği değiştiğinde aynı ayarda farklı flake çıkabilir. Son ayar pres çıkışındaki ürüne göre yapılır.
Flake Presi Kapasitesi Nasıl Belirlenir?
Flake presinde kapasite, saatte valslerden geçirilecek tahıl miktarı üzerinden belirlenir. KARDEV’de saatte 5 ton ve 10 ton olmak üzere iki farklı flake presi bulunur. İki modelde de vals çapı 600 mm’dir; kapasite farkı ağırlıklı olarak vals boyundan gelir. 5 tonluk modelde vals boyu 920 mm, 10 tonluk modelde ise 1200 mm’dir.
| Model | Motor Gücü (kW) | Vals Ölçüsü (mm) | Kapasite |
|---|---|---|---|
| KRD-5 | 2 × 45 | Ø600 × 920 | 5–6 TPH |
| KRD-10 | 2 × 75 | Ø600 × 1200 | 8–10 TPH |
Vals boyu arttığında ürünün işlendiği yüzey de genişler ve aynı sürede daha fazla tahıl preslenebilir. Ancak presin nominal kapasitesini görebilmesi için besleyicinin de ürünü vals boyunca düzenli vermesi gerekir.
Kapasite hesaplanırken hattın diğer ekipmanları da hesaba katılır. Tavlama kulesi, besleme sistemi veya pres sonrasındaki makineler aynı tonajı taşıyamıyorsa hattın tamamında saatte 5 veya 10 tonluk üretim alınamaz. Presin önündeki ve arkasındaki ekipmanların kapasitesi de kontrol edilmelidir.
Saatte 10 ton kapasiteli pres kullanılması, hattın otomatik olarak aynı tonajda çalışacağı anlamına gelmez. Tavlama kulesi veya besleyici düşük kalırsa pres yeterli ürün alamaz. Pres sonrası ekipman yetersizse çıkış tarafında yığılma başlar. Hattın gerçek kapasitesi, ekipmanların birlikte taşıyabildiği tonajdır.
Flake Kalitesini Etkileyen Başlıca Faktörler
Flake çıkışı bozulduğunda sebep her zaman pres ayarı değildir. Kule çıkışındaki tahıl, ürünün valslere gelişi ve vals yüzeyi de kontrol edilmelidir. Kırık oranı artmışsa, kalınlık değişmişse veya ürün düzensiz çıkıyorsa sorun bu bölümlerden birinde olabilir.
- Tahılın Tavlanması
Tahıl kule çıkışında hâlâ sertse pres tarafında kırık ürün artmaya başlar. Valsler taneyi düzgün şekilde yassılaştıramaz. Ürünün nemi, sıcaklığı ve kulede ne kadar kaldığı burada kontrol edilmelidir.
- Vals Aralığı
Flakenin kalınlığı valsler arasındaki açıklıkla değiştirilir. Ancak verilen vals ölçüsü her zaman aynı sonucu vermez. Tahılın nemi ve sertliği değiştiğinde aynı ayardan farklı kalınlıkta ürün çıkabilir.
- Pres Beslemesi
Tahıl valslerin bir tarafında daha fazla toplanırsa o bölge daha fazla ürün alır. Presin iki tarafındaki yük değiştiğinde flake kalınlığında da fark görülebilir.
- Vals Yüzeyi
Tahıla son şeklini valsler verir. Yüzeydeki kanalların düzgün olması ve kullanım sırasında aşınmanın takip edilmesi gerekir. Kanal yapısı bozulmuş veya yüzeyi aşınmış valslerde kırık, tozlu ve düzensiz ürün görülebilir.
- Ham Maddenin Yapısı
Tahıl her partide aynı özellikte gelmez. Nem ve tane sertliği değiştiğinde valslerden çıkan ürün de değişebilir. Ayar yapılırken makine üzerindeki değerlerle birlikte pres çıkışındaki flakeye de bakılmalıdır.
Flake Presi Seçerken Nelere Dikkat Edilmelidir?
Flake presi seçerken saatlik kapasite tek başına yeterli değildir. Vals yapısı, besleme sistemi ve kurulacağı hattın kapasitesi de kontrol edilmelidir.
- Kapasite
Presin tonajı, tesisin gerçek üretim ihtiyacına göre seçilmelidir. KARDEV’de saatte 5 ve 10 ton kapasiteli flake presleri bulunur. Daha yüksek kapasiteli pres seçildiğinde kule, buhar hattı ve pres sonrasındaki ekipmanlar da aynı üretimi taşıyabilmelidir.
- Vals Yapısı
Flakeye son şeklini valsler verir. Valsin çapı ve boyu kadar kullanılan malzeme ile yüzey işçiliği de önemlidir. Aşınma başladığında veya vals kanalları formunu kaybettiğinde flake kalınlığı ve ürün yapısı değişebilir.
- Besleyici
Tahıl valslerin tek bir bölgesinde toplanmamalıdır. Besleyici ürünü vals boyunca yayar. Bir tarafta yığılma başladığında o bölgedeki yük artar ve flake çıkışında fark görülebilir.
- Vals Ayarı ve Koruma Sistemi
Vals aralığının kolay ve hassas ayarlanabilmesi gerekir. Taş veya metal gibi sert bir parça prese geldiğinde yaylı açma sisteminin devreye girerek valsleri koruması gerekir.
- Hat Uyumu
Presin kapasitesi kadar hattın geri kalanının taşıdığı tonaj da önemlidir. Tavlama kulesi düşük kalırsa prese yeterli ürün gelmez. Çıkış tarafındaki ekipman kapasitesi düşükse pres sonrasında yığılma başlar.
- Montaj ve Devreye Alma
İlk çalıştırmada vals aralığı, besleme ve hidrolik sistem kontrol edilir. Pres çıkışındaki flakeye bakılarak gerekli ayarlar yapılır. Devreye alma işleminin makineyi bilen teknik ekip tarafından yapılması gerekir.
Kapasitesi yüksek bir pres her hatta daha fazla üretim sağlamaz. Kule, buhar hattı veya çıkış ekipmanları aynı tonajda çalışamıyorsa presin kapasitesi tam kullanılamaz. Pres seçimi yapılırken hattın gerçek çalışma kapasitesine bakılmalıdır.
Flake Presi Hangi Tahıllarda Kullanılır?
KARDEV flake preslerinde en çok mısır ve arpa çalışılır. Ürün tavlama kulesinden çıktıktan sonra prese alınır ve valsler arasında ezilerek flake formuna getirilir.
Yulaf da uygulamaya bağlı olarak flake hattında kullanılabilir. Tahıl değiştiğinde tavlama ve vals ayarı aynı şekilde bırakılmaz. Tane yapısı, nemi ve sertliği farklı olduğu için ayarlar çıkan ürüne bakılarak değiştirilir.
Vals Aşınması Nasıl Anlaşılır?
Vals aşınması ilk olarak pres çıkışında fark edilebilir. Aynı ayarda çalışırken flake kalınlığı değişmeye veya ürün düzensiz çıkmaya başladıysa vals yüzeyine bakılmalıdır. Kırık ve toz oranındaki artış da aşınmayla birlikte görülebilir.
Kanallarda körelme, yüzey dokusunda bozulma veya bazı bölgelerde düzleşme varsa aşınma başlamış olabilir. Ayar değiştirildiği halde ürün toparlanmıyorsa valsin yüzey durumu kontrol edilir.
Ayar sık sık değiştiriliyor ancak aynı flake alınamıyorsa aşınma ihtimali göz önünde bulundurulmalıdır.
DİĞER ÜRÜNLER
Kalite asla tesadüf değildir.