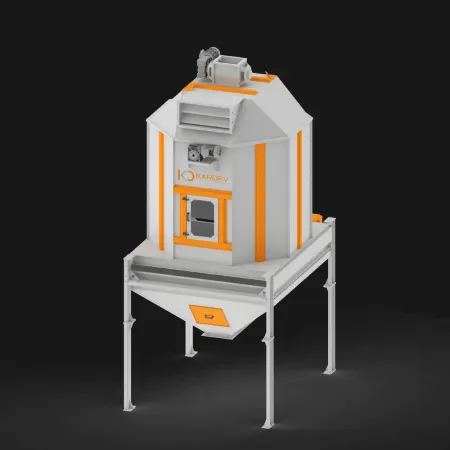
Otomatik Yem Torbalama Kantarı
Yem üretiminde ürünün çuvala alınması kadar, her torbanın hedeflenen ağırlığa yakın doldurulması da önemlidir. Torbalama hattının üretim kapasitesine ayak uydurması gerekir. Otomatik torbalama kantarı, tartım ve dolum işlemlerini bu aşamada birlikte gerçekleştirir.
Yem fabrikalarında pelet yem, toz yem, granül ürün, premiks ve flake gibi farklı yapıdaki ürünler torbalanabilir. Fakat her ürün kantara aynı şekilde beslenmez. Rahat akan bir pelet ile ince yapılı toz yemin akış davranışı farklıdır. Bu nedenle besleme sistemi de ürüne göre seçilir. KARDEV torbalama sistemlerinde serbest akış, bant veya helezon besleme seçenekleri ürünün yapısına göre kullanılmaktadır.
Otomatik Yem Torbalama Kantarı Nasıl Çalışır?
Torbalama işlemi, ürünün üst bunkerden kantara alınmasıyla başlar. Pelet gibi rahat akan ürünler ile toz yem aynı şekilde beslenmez. Ürünün yapısına göre serbest akış, bant veya helezon besleme kullanılabilir.
Kantar dolarken ağırlık loadcell üzerinden sürekli takip edilir. İlk aşamada ürün yüksek debiyle alınır. Hedeflenen ağırlığa ulaşıldıkça besleme yavaşlatılır. Son bölümde ise düşük debiyle çalışılır.
Hedef ağırlığa ulaşıldığında ürün akışı kesilir. KARDEV’in net tartım sisteminde ürün bu sırada tartım kefesinde bulunur. Alt kapak açıldığında tartılan ürün dolum ağzına sabitlenen çuvala boşaltılır. Çuvalın dolum ağzında tutulması pnömatik sıkma sistemiyle sağlanır.
Ürün Tipine Göre Besleme Sistemi Nasıl Seçilir?
Her ürüne aynı besleme yöntemi uygulanmaz. Doğru seçim için ürünün akışkanlığı, tane yapısı ve kırılmaya karşı hassasiyeti dikkate alınmalıdır.
- Serbest akışlı besleme
Pelet, tahıl ve benzeri rahat akan ürünlerde malzeme kendi ağırlığıyla kantara alınabilir. Bu sistemde ayrıca ürünü ileri taşıyan bir bant veya helezona ihtiyaç duyulmaz.
Burada ürünün gerçekten serbest akması önemlidir. Bunker çıkışında köprüleşme veya düzensiz akış varsa kantara bir anda fazla ürün gelebilir, ardından akış kesilebilir. Böyle bir ürün için yalnızca “granül” olduğu düşünülerek serbest akış sistemi seçilmemelidir.
- Bant beslemeli torbalama kantarı
Bant besleme, ürün akışının kontrollü verilmesi gereken uygulamalarda kullanılır. Toz ve granül ürünlerin yanı sıra pelet gibi kırılmaya karşı daha hassas malzemelerde de değerlendirilebilir. Bant üzerinde ilerleyen ürünün mekanik olarak daha kontrollü taşınması, farklı ürün tiplerinde kullanım avantajı sağlar.
- Helezon beslemeli torbalama kantarı
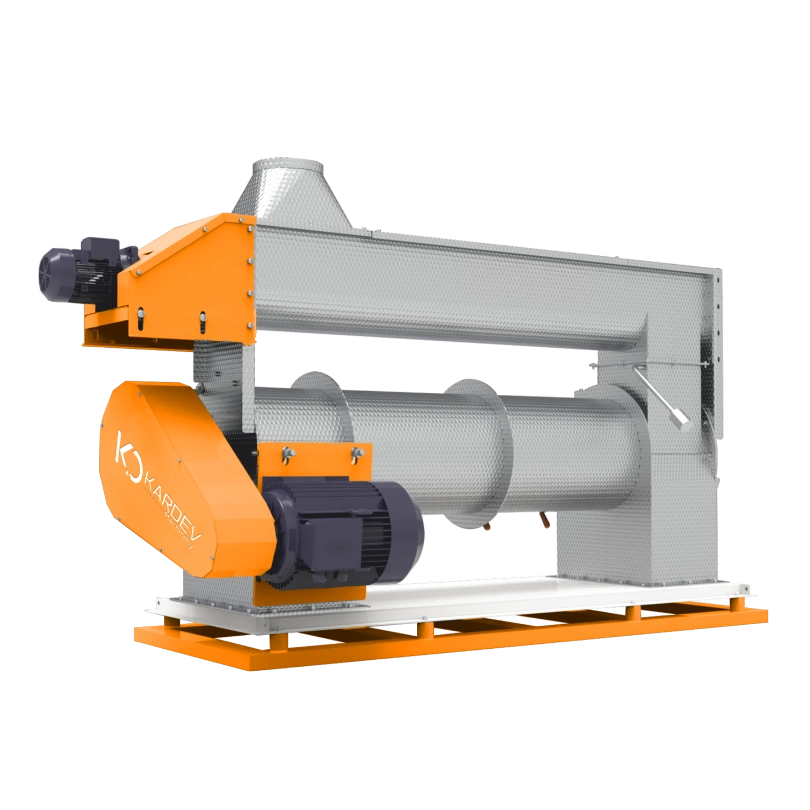
Un, toz yem ve benzeri rahat akmayan ince ürünlerde helezon besleme kullanılabilir. Dönen helezon, ürünü kontrollü şekilde tartım bölümüne taşır. Kapalı gövde yapısı da özellikle tozlu ürünlerde malzemenin çevreye yayılmasını azaltır.
Torbalama Hassasiyetini Etkileyen Faktörler
Otomatik torbalama kantarında aynı hedef ağırlık seçilmiş olsa da her ürün aynı şekilde tartılmaz. Ürünün akışı değiştiğinde kantarın dolma süresi ve besleme kesildikten sonra tartıma eklenen ürün miktarı da değişebilir. Bu yüzden hassasiyet kontrolünde yalnızca kantar göstergesine bakmak yeterli olmaz.
- Ürünün akış yapısı
Pelet, tahıl gibi rahat akan ürünler kantara daha düzenli gelir. İnce, hafif veya akışı zor ürünlerde ise dalgalanma görülebilir. Bunkerde köprüleşme varsa ürün bir süre az gelir. Ardından bir anda kantara düşebilir.
Bu, torbalar arasında ağırlık farkı görülmesinin bir nedenidir.
- Kaba ve hassas dolum ayarı
Dolumun büyük bölümü kaba beslemede yapılır. Hedef ağırlığa yaklaşıldığında sistem hassas beslemeye geçer. Geçiş noktası doğru ayarlanmazsa iki farklı problem görülür.
Kaba besleme geç kesilirse hedef ağırlığı aşılabilir. Çok erken kesilirse hassas besleme gereğinden uzun sürer. Torba doğru ağırlığa ulaşmış olsa da saatte doldurulmuş çuval sayısı azdır.
- Besleme kesildikten sonra gelen ürün
Besleyici durduğu anda ürün hareketi tamamen sona ermez. Besleme noktası ile tartım bölümü arasında bulunan bir miktar malzeme kantara düşmeye devam eder. Kontrol sisteminde bu miktarın hesaba katılması gerekir.
Ürün değiştiğinde bu değer de değişebilir. Örneğin rahat akan granül bir ürün ile ince toz ürünün besleme kesildikten sonraki davranışı aynı değildir.
- Loadcell ve mekanik bağlantılar
Loadcell kantarın üzerindeki yükü ölçer. Kefeye temas eden bir parça, sıkışmış bağlantı veya ürün birikmesi ölçümü etkiler.
Bu yüzden de bir tartım hatasında loadcell değiştirmeden önce kantarın mekanik tarafına da bakılmalıdır.
Torba Ağırlığı ve Kapasite Arasındaki İlişki
Otomatik torbalama kantarında kapasiteyi sadece ton/saat üzerinden değerlendirmek yanlış olur. Kullanılacak torbanın ağırlığı da bir saatte tamamlanması gereken çevrim sayısını değiştirir.
Örneğin aynı miktarda ürün 25 kg’lık torbalara doldurulduğunda, 50 kg’lık torbalamaya göre iki kat fazla torba hazırlanması gerekir. Her torbada tartım, boşaltma, torbanın serbest bırakılması ve yeni torbanın hazırlanması tekrarlandığı için çevrim sayısı arttıkça paketleme hattının diğer ekipmanları da önem kazanır.
Burada kantarın tartım hızı tek başına yeterli değildir.
Otomatik Yem Torbalama Kantarı Teknik Özellikleri
- PLC kontrollü çalışma
- Load cell ile hassas tartım
- Kaba ve hassas dolum sistemi
- Pnömatik çuval sıkma mekanizması
- Net tartım sistemi
- Serbest akışlı, bantlı veya helezonlu besleme seçenekleri
- Torba adedi ve toplam ağırlık takibi
- Tartım sapmalarına karşı otomatik düzeltme
- Uygulamaya göre 25–50 kg torbalama
Otomatik Torbalama Kantarında Düzenli Bakım ve Kontrol
Otomatik torbalama kantarında bakım sadece tartım sistemini kapsamaz. Besleyici, tartım kefesi, yük hücreleri, pnömatik ekipmanlar ve çuval sıkma mekanizmasındaki herhangi bir problem torbalama hızına veya tartım sonucuna yansıyabilir.
Ürünün geçtiği bölgelerde birikme olup olmadığına düzenli bakılmalıdır.
Ayrıca tartım kefesinin gövdeye veya başka bir parçaya temas etmemesi de gerekir.
Besleme tarafındaki kontroller kullanılan sisteme göre değişir. Bantlı yapılarda bant ve hareket elemanları, helezonlu sistemlerde helezon, yataklama ve tahrik grubu izlenir. Serbest akışlı sistemlerde ise kapakların rahat çalışması ve ürün birikmesi olup olmadığı kontrol edilir.
Kantarda ağırlık sapması başladığında doğrudan elektronik ayara geçmek doğru olmayabilir. Önce kantar boşken sıfır değeri kontrol edilir. Ardından kefenin serbest çalışıp çalışmadığına ve içinde ürün kalıp kalmadığına bakılır. Mekanik tarafta sorun yoksa kalibrasyon ve yük hücresi kontrollerine geçilebilir.
KARDEV Makina’nın Projeye Özel Otomatik Torbalama Kantarı Çözümleri
Torbalama kantarı projelendirilirken önce ürünün nasıl aktığına bakılır. Torba ağırlığı ve istenen kapasite de sistemin nasıl kurulacağını belirleyen diğer verilerdir.
KARDEV Makina’da ürünün yapısına göre serbest akışlı, bantlı veya helezonlu besleme seçenekleri değerlendirilir. Projelendirmede kantarın öncesi ve sonrası da hesaba katılır. Ürünün geldiği bunker, torba dolum yüksekliği, dikiş konveyörü ve operatörün çalışma alanı kantarın yerleşimini etkiler. Özellikle mevcut bir tesise sonradan torbalama sistemi eklenecekse saha ölçülerinin doğru alınması gerekir.
Sahada kantarın kapasitesi yeterli olduğu halde paketleme bölümünde bekleme yaşandığı durumlarla karşılaşılabilir. Böyle bir durumda sorun her zaman kantar değildir. Bu yüzden sistemin kapasitesi yalnızca kantar üzerinden hesaplanmaz.
Projenize uygun otomatik torbalama kantarı için ürün cinsi, torba ağırlığı, saatlik kapasite, ürünün akış özellikleri ve tesis bilgileri üzerinden uygun sistem belirlenebilir.
Sıkça Sorulan Sorular
Otomatik torbalama kantarı ne işe yarar?
Otomatik torbalama kantarı, üretim hattından gelen ürünü belirlenen ağırlıkta tartarak çuvala doldurmak için kullanılır. Yem fabrikalarında genellikle paketleme ve sevkiyat bölümünde yer alır.
Otomatik torbalama kantarı hangi ürünlerde kullanılabilir?
Pelet yem, toz yem, granül ürünler, flake ve farklı dökme ürünlerin torbalanmasında kullanılabilir. Ürünün akış yapısına göre kantarın besleme sistemi değişebilir.
Bantlı ve helezonlu torbalama kantarı arasındaki fark nedir?
Temel fark ürünün kantara nasıl beslendiğidir. Bant besleme, ürünün bant üzerinden kontrollü taşınmasını sağlar. Helezon besleme ise özellikle ince ve akışı zor ürünlerin kantara kontrollü verilmesinde kullanılabilir. Hangi sistemin uygun olduğu ürünün fiziksel özelliklerine göre belirlenir.
Torbalama kantarında tartım hassasiyetini neler etkiler?
Ürünün akış yapısı, kaba ve hassas dolum ayarları, besleme kesildikten sonra kantara düşmeye devam eden ürün miktarı, loadcell’lerin durumu ve tartım kefesindeki ürün birikmeleri sonucu etkileyebilir.
25 kg ve 50 kg torbalamada kapasite aynı mıdır?
Aynı tonaj için gereken torba sayısı farklıdır. Örneğin 10 ton ürünün 25 kg’lık ambalajlara doldurulması için 400, 50 kg’lık ambalajlara doldurulması için 200 torbalama çevrimi gerekir. Bu nedenle torba ağırlığı, özellikle torba/saat kapasitesi açısından önemlidir.
KARDEV Makina projeye özel otomatik torbalama kantarı üretebilir mi?
KARDEV Makina’da ürün cinsi, torba ağırlığı, kapasite ihtiyacı, ürünün akış özellikleri ve tesis yerleşimi değerlendirilerek projeye uygun otomatik torbalama kantarı çözümü belirlenir.
DİĞER ÜRÜNLER
Kalite asla tesadüf değildir.