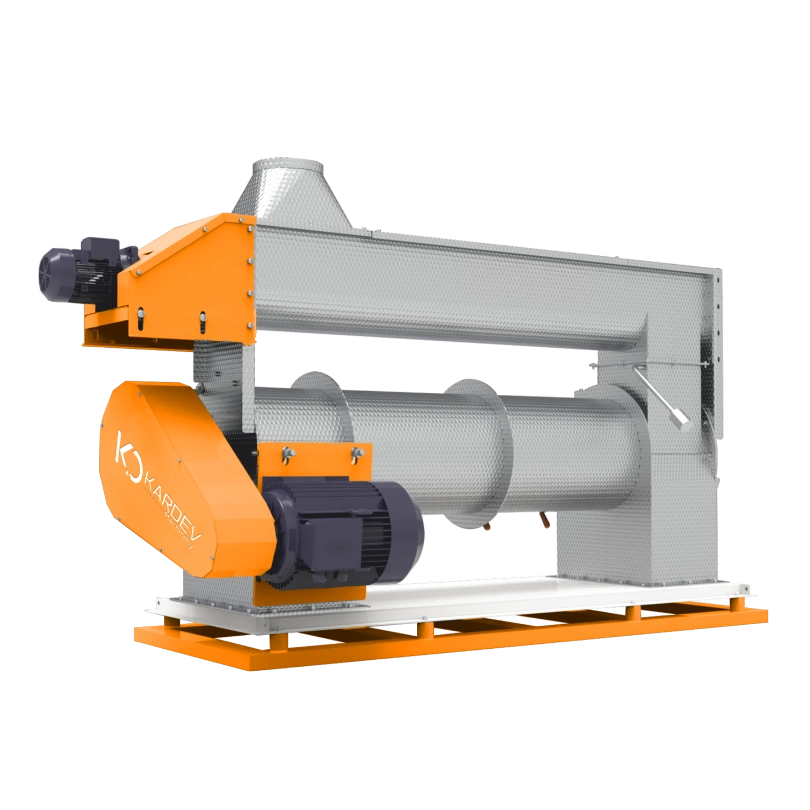
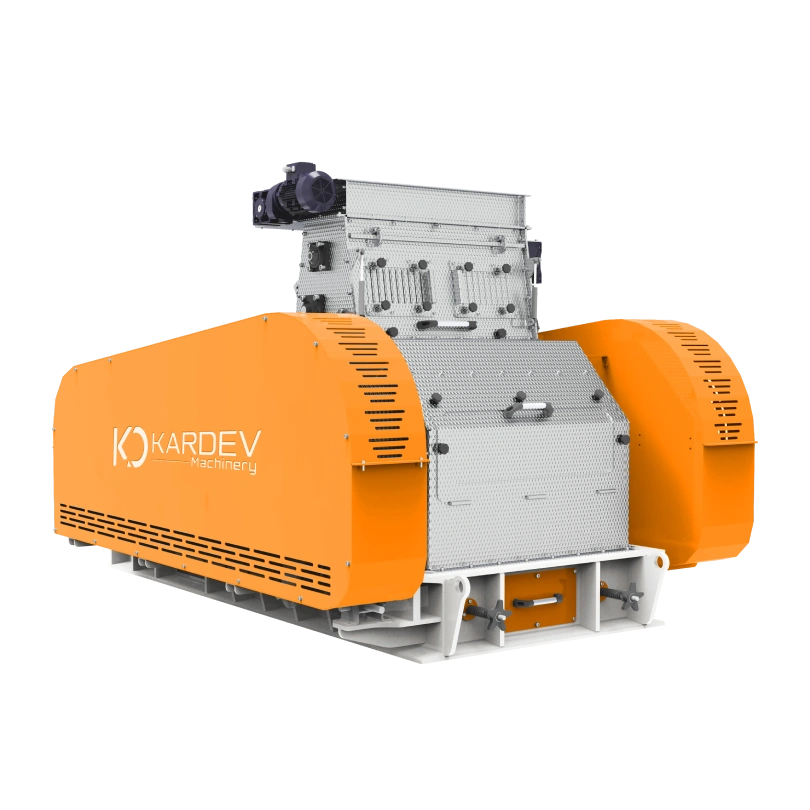
Pelet Soğutucu
Pelet soğutucular pelet presinden pelet formunda sıcak olarak çıkan yemlerin, ortam sıcaklığına soğutulmasında kullanılır.
Pelet soğutucu çıkışında yem sıcaklığı ,fabrika içi ortam sıcaklığının 5° üzerine kadar düşürülmüş olmaktadır. Peletin makine içerisinde bekleme süresi gövde üzerinde bulunan ayarlı seviye sensörleri sayesinde kontrol edilebilmektedir. Pelet soğutucu çıkışındaki sıcaklık sensörleri sayesinde makine çıkışında pelet sıcaklığı görülmektedir.
Pelet soğutucu girişinde bulunan dağıtıcı sistem sayesinde makine içerisine homojen bir dağılma ve ürün yüksekliği sağlanmaktadır. Bu sayede ürünün her noktada eşit soğuması sağlanır.
Sıcaklık, gövde üzerinde bulunan seviyeler ile kontrol edilir. Aspirasyon ünitesine giden sıcak hava içindeki yem tozları, siklon ile tekrar sisteme geri gönderilir. Soğutucu sonrası pelet yem sertleşmiş olur. Böylece paketlemede tozlanma engellenmiş olur. Ayrıca uygun rutubete düştüğü için, raf ömrü uzatılmış olur. Kullanım amacına uygun olarak tek veya çift katlı modelleri mevcuttur.

Pelet soğutucu, presten sıcak çıkan peletin depolamaya veya hattın devamındaki ekipmanlara geçmeden önce sıcaklığının düşürülmesini sağlar. Pelet presinden sonra konumlandırılır. Soğutma sırasında pelet yatağının içinden hava geçirilir. Üründeki ısı bu havaya geçerken peletin taşıdığı nemin bir bölümü de uzaklaşır.
Peletin çıkışta olabilecek en düşük sıcaklığa getirilmesi beklenmez. Önemli olan, ürün sıcaklığının ortam sıcaklığına yaklaşmasıdır. Çıkışta görülecek sıcaklık; ortam havasına, peletin özelliklerine ve hattın çalışma şartlarına bağlı olarak değişir.
Pelet Soğutucu Nedir ve Ne İşe Yarar?
Sıcak pelet yeterince soğumadan bunkere alınır veya paketlenirse ürün ile ortam arasındaki sıcaklık farkı yoğuşmaya yol açabilir. Bu durum depoda nemlenmeye, bunker içerisinde ise terlemeye neden olabilir. Soğutucunun temel görevi peleti hattın devamı ve depolama için uygun duruma getirmektir.
Soğutucudan sıcak ürün çıkması her zaman fan debisinin yetersiz olduğu anlamına gelmez. Peletin haznede ne kadar kaldığına ve havanın ürün yatağından nasıl geçtiğine de bakılır. Hava bir taraftan daha kolay geçiyorsa diğer bölgelerdeki pelet yeterince soğumadan çıkabilir.
KARDEV’de pelet soğutucu seçimi yalnızca ton/saat değerine göre yapılmaz. Pres çıkış sıcaklığı, pelet çapı ve haznede oluşacak ürün yatağı da hesabın içine girer. Fan ve aspirasyon tarafı buna göre belirlenir.
Karşı Akışlı Pelet Soğutucu Nasıl Çalışır?
Karşı akışlı pelet soğutucuda sıcak ürün ile soğutma havası birbirine ters yönde ilerler. Peletler üst bölümden soğutucuya girerek aşağı doğru hareket eder. Ortamdan alınan serin hava ise alt taraftan pelet yatağına çekilir ve ürünün arasından geçerek yukarı çıkar. Hava bu geçiş sırasında peletteki ısıyı alır, üründeki nemin bir kısmı da uzaklaşır.
Sistemin alt bölümüne yaklaşan pelet artık sıcaklığının önemli bir bölümünü kaybetmiştir ve burada en serin havayla karşılaşır. Üst kısma doğru çıkan hava ise pelet yatağından geçerken ısınır. Böylece soğutucuya yeni giren sıcak pelet doğrudan en soğuk havaya maruz kalmaz. Ürün hazne içinde aşağı indikçe sıcaklığı aşamalı olarak düşer.
Soğutma süresi, haznedeki ürün seviyesiyle yakından ilişkilidir. KARDEV karşı akışlı pelet soğutucuda gövde üzerindeki ayarlanabilir seviye sensörleri sayesinde peletin makine içerisindeki bekleme süresi kontrol edilebilir. Ürün belirlenen seviyeye ulaştığında boşaltma sistemi devreye girer. Soğuyan pelet alt bölümden alınırken üst taraftan sıcak ürün gelmeye devam eder.
Pelet Soğutucu Kapasitesi Nasıl Belirlenir?
Pelet soğutucu seçiminde ilk bakılan değer, pres hattından saatte çıkacak ürün miktarıdır. Ancak kapasite hesabını sadece ton/saat üzerinden yapmak yeterli değildir.
Hesapta;
- pelet çapı
- ürünün yığın yoğunluğu
- pres çıkışındaki sıcaklık
- peletin soğutucu içinde kalma süresi
dikkate alınır.
Presten gelen ürün miktarı arttığında soğutucunun bu ürünü gerekli süre boyunca haznede tutabilmesi gerekir. Ürün erken boşaltılırsa kapasite karşılanmış olsa bile pelet yeterince soğumadan hattın devamına geçebilir.
Pelet çapı büyüdükçe merkezdeki ısının dış yüzeye ulaşması daha uzun sürebilir. Yığın yoğunluğu ise ürünün haznede kaplayacağı hacmi değiştirir. Aynı ağırlıktaki iki ürün haznede aynı yeri kaplamayabilir.
Haznedeki ürün miktarı arttıkça havanın geçeceği pelet yatağı da yükselir. Bu nedenle soğutucu kapasitesi belirlenirken kullanılacak fanın yeterliliğine de bakılır.
Pelet Soğutucu Seçerken Nelere Dikkat Edilmelidir?
Pelet soğutucu seçerken üretilecek peletin özellikleri ve tesisin çalışma şartları dikkate alınır. KARDEV’de makine seçimi yapılırken presin gerçek çalışma kapasitesi ve üretilecek ürünler birlikte değerlendirilir. Pelet çapı burada önemli bilgilerden biridir. Farklı çaplardaki peletlerin soğuma davranışı aynı olmadığı için ürünün hazne içerisinde kalacağı süre de buna göre ele alınmalıdır.
Fan tarafının da soğutucuya uygun olması gerekir. Yeterli hava miktarının sağlanması kadar, havanın pelet yatağının tamamından geçebilmesi de önemlidir. Ürünün hazneye düzgün yayılması ve aspirasyon hattının doğru kurulması burada doğrudan etkilidir.
Makinenin tesiste nereye yerleştirileceği de baştan düşünülmelidir. Üst besleme, alt çıkış ve aspirasyon hattı için yeterli alan bulunması gerekir. Mevcut bir hatta sonradan soğutucu eklenecekse saha ölçülerinin doğru alınması özellikle önemlidir.
Pelet Soğutucudan Çıkan Ürünün Sıcaklığı Kaç Derece Olmalıdır?
Pelet soğutucuda çıkış sıcaklığı için her tesiste geçerli tek bir derece vermek doğru değildir. Hedef değer ortam sıcaklığına göre değişir. KARDEV pelet soğutucularda hedef, ürün sıcaklığını fabrika içi ortam sıcaklığının yaklaşık 5 santigrat derece üzerine kadar düşürmektir.
Örneğin ortam 25 santigrat derece ise pelet çıkış sıcaklığının yaklaşık 30 santigrat derece seviyesine gelmesi beklenir. Ancak ortam sıcaklığı değiştiğinde hedef değer de değişir. Bu nedenle özellikle mevsim geçişlerinde daha önceki çıkış sıcaklığına göre değerlendirme yapılmamalıdır.
KARDEV pelet soğutucularında çıkış sıcaklığı sensörlerle takip edilebilir. Pelet beklenenden sıcak çıkıyorsa yalnızca fana bakılmaz. Ürünün haznede ne kadar kaldığı ve havanın pelet yatağından nasıl geçtiği de kontrol edilir.
Soğutucu Kapasitesi Pelet Presinden Düşük Olursa Ne Olur?
Pelet hattında pres ile soğutucunun kapasitesi birbiriyle uyumlu olmalıdır. Pres, soğutucunun karşılayabileceğinden daha fazla ürün verdiğinde haznedeki seviye yükselmeye başlar. Üretim devam ettikçe soğutucu hattın hızını düşüren ekipman haline gelebilir.
Haznedeki seviyeyi düşürmek için ürünü daha hızlı boşaltmak mümkün olsa da bu kez peletin soğutucuda kalma süresi kısalır. Ürün erken çıkarsa iç kısmındaki sıcaklık yeterince düşmeyebilir. Dış yüzeyin serin olması, peletin merkezinin de yeterince soğuduğu anlamına gelmez.
Bu durum devam ederse paketleme veya depolama bölümüne sıcak ürün gidebilir. Sorun hattın sonunda fark edilse bile neden pres ile soğutucu arasındaki kapasite farkı olabilir.
Pelet Soğutucuda Bakım Gerektiren Başlıca Parçalar Nelerdir?
Pelet soğutucuda bakım yalnızca hareketli parçaların yağlanmasıyla sınırlı değildir. Dağıtıcı, boşaltma sistemi, seviye sensörleri ve hava hattında oluşabilecek sorunlar soğutma düzenini doğrudan etkileyebilir.
KARDEV pelet soğutucularında ürün dağıtıcının temiz ve rahat çalışması gerekir. Pelet hazneye düzgün yayılmazsa bir tarafta ürün seviyesi yükselir ve hava geçişi bozulabilir. Ayrıca:
- Boşaltma mekanizmasında biriken ürün veya gevşeyen bağlantılar hareketi zorlaştırabilir. Bu da haznedeki ürün seviyesini ve peletin içeride kalma süresini değiştirir.
- Seviye sensörlerinin üzerinde biriken toz ölçümü etkileyebilir. Sensör doğru okumadığında boşaltma sistemi erken veya geç devreye girebilir.
- Hava hattında fan, aspirasyon boruları ve siklon kontrol edilir. İnce ürün zamanla geçişi daraltabilir ve fan çalışsa bile çekilen hava miktarı düşebilir.
- Rulman ve redüktör tarafında alışılmadık ses, titreşim veya zorlanma varsa mekanik bölüm kontrol edilir. Soğutucu uzun süre kullanılmayacaksa haznede ürün bırakılmaması da gerekir.
Pelet Neden Soğutma Sırasında Fazla Nem Kaybeder?
Pelet soğutucuda sıcaklık düşerken üründeki nemin bir kısmı da uzaklaşır. Ancak hava miktarı fazla olduğunda veya pelet soğutucuda gereğinden uzun kaldığında nem kaybı artabilir.
KARDEV pelet soğutucularında fan ayarı ürün miktarına göre yapılır. Pelet yatağından geçen hava gereğinden fazla olursa ürün daha hızlı kuruyabilir. Aynı durum uzun bekleme süresi için de geçerlidir.
Pres çıkış sıcaklığı ve pelet yatağının yüksekliği de nem kaybını etkiler. Sıcak peletin içindeki nem yüzeye doğru ilerler ve hava geçişiyle birlikte uzaklaşır. Havanın hazne içinde eşit dağılmaması durumunda bazı bölgelerde daha fazla nem kaybı görülebilir. Bu yüzden çıkışta sıcaklığın yanında ürün nemine de bakılır.
DİĞER ÜRÜNLER
Kalite asla tesadüf değildir.